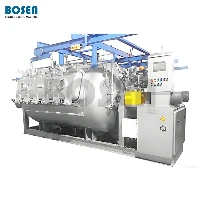
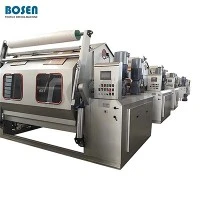
繊維の染色作業を行っている場合、高温ジガーがポリエステルからナイロンまでの生地を一貫して均一に仕上げる主力となる可能性があります。これらの機械を 10 年以上使用してきたサプライヤーとして、私は定期的な部品交換が故障の単なる解決策ではなく、Ht Textile Jigger Machine を最高の効率で稼働し続け、費用のかかる計画外のダウンタイムを回避し、染料の品質を長期にわたって維持する方法であることを直接見てきました。
高温ジガーは過酷な条件で動作します。極度の熱 (ポリエステル染色の場合は最大 140°C)、高圧、ローラー、染料液、ガイド レールを通過する生地からの一定の摩擦が繰り返されます。時間の経過とともに、最も耐久性のあるコンポーネントでも摩耗してしまいます。交換の鍵となるのは、どの部品を優先するか、交換が必要な時期を判断する方法、ワークフローを中断することなく部品を交換するための正しい手順を知ることです。
まず、最も頻繁に交換が必要な部品と、それが重要な理由を詳しく見てみましょう。高温高圧ジガー染色機では、機械的可動部品、温度が重要なコンポーネント、生地と接触する要素という 3 つの主要な領域で摩耗が発生します。
ローラー ベアリング、ドライブ ベルト、ギア ラックなどの機械部品は、日常の使用で最も負担がかかります。ジガーがサイクル中に異常なキーキー音を立てている場合、または生地がスムーズに動かずに滑っている場合は、ほとんどの場合、摩耗したベアリングが原因です。ドライブベルトも熱や湿気に数ヶ月さらされると伸びたり亀裂が入ったりします。ベルトが滑ると生地の張力が不均一になり、染料の浸透が不均一になります。
温度が重要な部品のパフォーマンスに関しては交渉の余地がありません。たとえば、シールやガスケットは高熱に耐え、チャンバー内の圧力漏れを防ぐように設計されています。シールの漏れはエネルギーを浪費するだけでなく、ポリエステルやナイロンの染色に必要な一定の温度を維持するジガーの能力を低下させ、色のばらつきにつながります。酒の温度を監視する熱電対も時間の経過とともに劣化します。機械のディスプレイに 2°C を超える温度変動が表示された場合は、熱電対の校正または交換が必要な兆候です。
ガイド ローラー、エキスパンダー、パディング ローラーなどの生地に接触する部品は、最終製品の品質に直接影響します。ポリエステル生地ジガー染色機の場合、合成繊維の引っかかりや跡を防ぐために、ガイド ローラーは滑らかで耐食性がなければなりません。摩耗したパディングローラーは生地から余分な染料を絞り出し、すぐに交換しないと色堅牢度が低下します。
部品の交換を開始する前に、私が常にお客様に注意している重要な手順があります。それは、問題を正しく診断することです。診断を省略したり、理由なく「問題のある」部品を交換したりすると、不必要なコストが発生したり、ダウンタイムがさらに長くなったりする可能性があります。まず、Hthp テキスタイル ジガー マシンで診断チェックを実行します。温度の一貫性をテストし、圧力漏れをチェックし、ローラー表面の摩耗を検査し、サイクル中の生地の張力を測定します。これらのチェックの実行方法がわからない場合は、サプライヤーとしての当社のチームが当社のマシンの基本的なトラブルシューティング ガイドを無料で提供しています (義務はありません)。
交換が必要な部品を特定したら、そのプロセスはコンポーネントによって若干異なりますが、体系化されたアプローチに従うことで安全性と精度が確保されます。私が長年にわたって何百もの繊維オペレーターを支援することから学んだヒントを使用して、最も一般的な交換タスクを見てみましょう。
ローラーベアリングの交換は、最も頻繁に行われる作業の 1 つです。まず、機械の電源を切り、電源を切り、電源をロックアウトして、偶発的な起動を防ぎます。ここでは安全性について交渉の余地はありません。次に、ジガーチャンバーから染料液を排出し、すべての部品が室温まで冷却されるまで待ちます。古いベアリングを取り外すには、ローラー シャフトの損傷を避けるためにベアリングプーラーツールを使用します。ドライバーでベアリングをこじって外すとシャフトに傷がつき、新しいベアリングが早期に摩耗する可能性があります。古いベアリングを取り外したら、脱脂剤でシャフトを徹底的に洗浄し、新しいベアリングを所定の位置に押し込む前に、高温ベアリング グリースの薄い層を塗布します。ベアリングが傾いていないように均等に取り付けられていることを確認してください。わずかなずれでも摩擦が発生し、寿命が短くなります。ローラーを再度取り付け、張力設定を調整し、生地なしでテストサイクルを実行して、スムーズな動作を確認します。
シールとガスケットの交換の場合も、電源の切断と冷却から始まるプロセスは同様です。交換する最も一般的なシールはチャンバー ドア シールで、高温での運転中に圧力が一定に保たれるようにします。平らな工具を使って古いシールを溝から慎重にこじって取り外します。溝自体に傷を付けないように注意してください。新しいシールで漏れが発生する可能性があります。新しいシールを取り付ける前に、溝をきれいにし、シールの裏側にシリコンシーラントを薄く塗布します。これにより、防水性と耐熱性を備えた接着が形成されます。新しいシールを溝にしっかりと押し込み、ドアの全周に均等に配置されていることを確認します。染料液循環システムのガスケットについても、同じ手順に従い、ガスケットを所定の位置に保持してしっかりとフィットするように摩耗したクランプを交換します。
ガイドローラーの交換は簡単ですが、生地の位置合わせに注意が必要です。ガイド ローラーが摩耗または腐食すると、デリケートな生地に引っかかる可能性があるため、ガイド ローラーを交換するとスムーズな動きが保証されます。まず、ジガーから生地を取り外し、ローラースタンドの取り付けボルトを緩めます。古いローラーを持ち上げて外し (一部のローラーは重いため、怪我を避けるために必要に応じてホイストを使用してください)、取り付け領域を清掃して染料の残留物や破片を取り除きます。新しいローラーを既存のスタンド マークに合わせて、ローラーのレベルのずれが染色中の生地張力の問題の主な原因であることを確認します。取り付けボルトを均等に締めてから、小さなテスト布で試運転し、引っ掛かりや不均一な動きを確認します。
ここで、部品交換をスムーズに行い、新しいコンポーネントの寿命を延ばすための重要なヒントをいくつか紹介します。まず、可能な限り、常に相手先商標製造業者 (OEM) 部品を使用してください。汎用部品は安価に見えるかもしれませんが、高温高圧ジガー染色機の比熱、圧力、摩擦に耐えるように設計されていません。サプライヤーとして、当社は Ht Textile Jigger Machine からポリエステルやナイロンの特殊モデルに至るまで、すべてのモデルの OEM 部品を在庫しており、すべての交換品が完璧にフィットし、性能基準を満たしていることを保証します。
次に、生産が遅い時期に交換のスケジュールを立てます。部品交換が適切に行われた場合でも数時間かかり、急いで行うと間違いのリスクが高まります。複数のシフトを実行する場合は、生産中ではなく、計画されたメンテナンス期間中に交換を計画してください。
第三に、スペアパーツキットを手元に置いてください。最も一般的な交換部品であるベアリング、シール、ガスケット、ドライブ ベルトは小型で安価であり、部品が予期せず故障した場合に数時間のダウンタイムを節約できます。私たちのチームは、特定のジガーモデルに合わせて、これらのアイテムを備えたキットをストックしておくことをお勧めします。
最後に、交換後は取り付け後のチェックを省略しないでください。生地を使用せずにテストサイクルを実行し、温度と圧力の一貫性を監視し、漏れや異常な騒音がないか検査します。チャンバーシールの交換などの重要な作業の場合は、圧力テストを実施することもできます。ドアを閉め、チャンバーに少量の水で満たし、染料を実行する前に低温サイクルを実行して漏れがないか確認します。
高温ジガーは確実に動作するように設計されていますが、最高のマシンであっても定期的なパーツのケアが必要です。既存の機械をメンテナンスしている場合でも、アップグレードを検討している場合でも、摩耗した部品の交換方法を理解することは、あらゆる繊維作業にとって重要なスキルです。 Hthp テキスタイル ジガー マシンの OEM 部品が必要な場合、またはポリエステルまたはナイロンの染色ニーズに適したマシンを選択するためのガイダンスが必要な場合は、当社のチームがお手伝いします。お客様の要件についてご相談ください。染色プロセスがスムーズに進むようサポートさせていただきます。