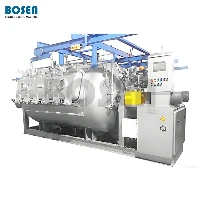
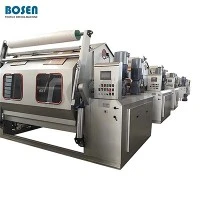
繊維の染色作業を行っている場合は、生産現場で節約できる 1 分ごとが収益に直接影響を与えることをご存知でしょう。生地の染色で最も一般的な機器の 1 つは HT ジガー染色機です。これは、ポリエステル、弾性ブレンド、またはその他の高性能繊維を扱う場合でも、長い生地ロールを効率的に処理するように設計された主力製品です。しかし、多くの作業者にとって、永遠の課題の 1 つは、染料の品質、生地の完全性、安全性を損なうことなく加熱プロセスを高速化することです。これらの機械を専門とするサプライヤーとして、私はあらゆる規模の工場でこの問題のトラブルシューティングに何年も費やしてきました。そして今日、実際に機能する科学に裏付けられた戦略を共有します。
まず、HT ジガーがどのように動作するかについて基礎を固めてみましょう。一度に少量の生地を処理するバッチ式染色機とは異なり、ジガーは 2 つのローラー間の連続ループで生地を動かし、移動するにつれて染料液が生地の中を循環します。液を適切な温度に加熱することは、特に染料を均一に定着させるために高熱が必要なポリエステルや、急激な温度上昇により弾性が弱くなったり、収縮が発生したりする伸縮性のある生地の場合に重要です。適切な制御なしで加熱を急ぐと、染色の不均一、生地の損傷、エネルギーの無駄が生じることが多いため、目標は、一貫性を維持しながら速度を最適化することです。
多くのオペレーターが見落としている、簡単に実行できる成果、つまり機械のメンテナンスと予熱セットアップから始めましょう。私が工場に行ったことがありますが、そこでは熱交換器がスケールや染料の残留物で詰まっていたため、HT ジガーが動作温度に達するまでに 20 分以上かかっていました。時間の経過とともに、硬水からのミネラルの蓄積により、熱交換器内の流路が狭くなり、熱伝達効率が低下します。ここでの解決策は、100 運転時間ごと、または加熱速度の低下に気づいたらすぐに、熱交換器をスケール除去剤で定期的に洗浄することです。もう 1 つの簡単なステップは、生地を装填する前に染料液を部分的に予熱することです。ほとんどのオペレーターは、最初に生地をロードし、次に加熱をオンにします。これは、機械のタンク全体と生地を室温から温めることを意味します。生地を取り付ける前に水を 120 ~ 140°F に予熱すると、生地を所定の位置に置いた後は、より少量の温度を上げるだけで済むため、必要な加熱時間を最大 30% 短縮できます。
次に、熱源とシステム構成をアップグレードします。すべての HT Jigger マシンが同じように構築されているわけではないため、生地の種類に適したモデルに投資することで大きな違いが生まれます。ポリエステルを使用している場合は、高温高圧ジガー染色機は、過熱蒸気を使用して従来のジャケット付きタンクよりも速く熱を伝達する高効率熱交換器を使用して設計されています。タンクの壁に依存して酒を加熱する古いモデルとは異なり、最新の熱交換器は表面積が大きく、温度の成層を防ぐ乱流設計になっているため、熱はタンクの表面だけでなく均一に分散されます。特にポリエステルの場合、圧力変動なしで素早く 280°F に到達できる機械が必要になります。このタイプの HT ジガーはそれを実現します。伸縮性のある生地を大量に加工する工場では、素材に衝撃を与えずに均一に加熱できる機械が必要です。弾性生地用ジガー染色機内部フロー制御により、布地(タンクだけでなく)を通して酒を直接循環させることで、弾力性を保護しながら加熱時間を短縮します。伸縮性のある生地について言えば、一部のオペレーターはストレッチ素材に一般的な HT ジガーを使用するという間違いを犯します。これにより、生地が酒中で適切に吊り下げられていないため、加熱時間が長くなります。専用の HT ジガーにアップグレードしてください。弾性生地ジガー染色機ガイド付きローラーとインライン加熱により、走行中に生地の隅々まで一貫した熱にさらされるため、損傷を引き起こすことなくプロセスがスピードアップされます。
もう一つの重要な要素は、酒類比率の最適化です。液比(布地の重量に対する染液の量)は、加熱速度の成否を左右する変数です。多くの工場では、すべての生地に対して標準の 10:1 の比率を使用していますが、素材に基づいてこれを調整すると、加熱時間を大幅に短縮できます。たとえば、ポリエステルは天然繊維ほど水を吸収しないため、わずかに低い比率 (6:1 ~ 8:1) で処理できます。これは、加熱する酒の量が少なくて済むことを意味します。ただし、伸縮性のある生地の場合、伸びを防ぐためにより高い比率 (8:1 ~ 10:1) が必要ですが、ここでも、最新の HT ジガー モデルは高温高圧ジガー必要な液体の総量を最小限に抑える再循環システムを使用して設計されているため、必要以上に液体を加熱する必要がありません。酒の比率が低いということは、温度という単純な物理学に影響を与える質量が少ないことを意味しますが、古い習慣のために無視されることがよくあります。


次に制御システムのチューニングです。新しい HT Jigger マシンのほとんどにはデジタル PLC コントローラが付属していますが、多くのオペレータはそれらを最大限に活用していません。コントローラーの上昇速度設定は、温度が上昇する速度を決定します。これを (急速なスパイクではなく) 線形上昇に設定すると、実際にプロセス全体が高速化されます。待って、なぜですか?スパイクによって安全システムが停止したり、熱が低下して過圧を防ぐことができるのに対し、線形ランプによって蒸気システムは一貫して最大容量で動作できるためです。たとえば、1 分あたり 5°F のランプを設定した場合、32 分で 280°F に到達しますが、圧力が 30 PSI に達すると減速される 10°F のランプを設定した場合、同じ 32 分かかる可能性があり、リスクも高まります。昨年私が作業した工場では、装置を変更することなく、このランプ設定を調整するだけで加熱速度が 2 倍になりました。さらに、タンクセンサーだけでなくインライン温度センサーを使用すると、生地の温度に関するリアルタイムのデータが得られるため、生地が実際に必要とする温度を超えてタンクを加熱するために時間を無駄にすることがなくなります。これは、表面温度が中心温度と異なる可能性があり、過熱が損傷につながる可能性がある伸縮性のある生地に特に役立ちます。
蒸気の圧力と流量を忘れてはいけません。 HT ジガーへの蒸気供給は、加熱速度の隠れた要因です。プラントの蒸気圧力が一貫していない場合 (高温ジガーの場合は 80 PSI 未満)、それがボトルネックになります。機械に高効率の熱交換器が搭載されている場合でも、蒸気圧が低いと熱伝達が少なくなるため、動作温度に達するまでに時間がかかります。ここでの解決策は、ジガーマシン専用の圧力調整器を設置し、90 ~ 100 PSI に設定して、加熱中の蒸気の流れを安定させることです。もう 1 つのヒント: 加熱サイクルの開始時に蒸気バルブを全開にし、目標温度に近づくにつれて調整します。多くのオペレータはバルブを徐々に開けますが、これによりプロセスが不必要に遅くなり、過熱を避けるために圧力を監視している限り、開始時に最大流量を最大にすると、より早く温度に到達します。蒸気容量が限られている工場向けに、最新の HT ジガー モデルの一部は蒸気アキュムレータを内蔵して設計されており、低需要期間中に余剰蒸気を蓄えて必要なときに高圧蒸気を供給し、プラント全体の蒸気システムをアップグレードすることなく加熱時間を 15 ~ 20% 短縮します。
次に、生地の負荷と張力について話しましょう。負荷が加熱速度にどのような影響を与えるのか疑問に思われるかもしれませんが、それはすべて酒の浸透に関するものです。生地をジガーに詰め込みすぎると、染料液が生地の層を均一に循環できなくなり、タンクが温度に達しても生地の中心部が加熱されるのに時間がかかります。これは、ファブリック全体が適切な温度であることを確認するためにオペレーターが長時間待機することが多く、総処理時間が長くなるということを意味します。生地に均等な張力(素材によって異なりますが、生地幅 1 メートルあたり約 20 ~ 30 N)をかけると、層の間に隙間ができ、液体が自由に流れるようになります。疎水性のポリエステルの場合、これは重要です。液体が生地に浸透できない場合、外層はすぐに加熱されますが、内層は加熱せず、不均一な染色につながり、より長い保持時間が必要になります。伸縮性のある生地の場合、適切な張力により流れを維持しながら伸びが防止されるため、均一かつ迅速に加熱されます。私は工場に対し、最初に小さなバッチで荷重張力をテストし、一貫性を保つためにそれを記録することを常にアドバイスしています。この小さなステップにより、ある工場ではこれを導入すると合計加熱時間が 25% 短縮されました。
実際に処理速度を低下させる、オペレーターが犯すよくある間違いに対処しましょう。 1 つは、温度が設定点に達する前にファブリックの実行をオンにすることです。これは直観に反しているように思えますが、生地の稼働を開始するのが早すぎると、冷たい生地が酒から熱を吸収し、全体の加熱プロセスが遅くなります。ジガーの実行を開始する前に、タンクとファブリックのセンサーが目標温度の 90% に達していることを確認するまで待ちます。これにより、熱が最初に蓄積されるため、実行を開始すると温度がすぐに安定します。もう一つの間違いは、加熱中にシステムから空気を排出しないことです。熱交換器またはタンク内に閉じ込められた空気は断熱材として機能し、熱伝達を妨げ、機械が温度に達するまでに時間がかかります。ほとんどの HT ジガー マシンには自動ベント バルブが付いていますが、正常に動作していることを確認するために定期的にテストする必要があります。私が訪問した工場ではベント バルブが詰まっており、清掃するまで加熱サイクルごとに 18 分追加されました。
では、これらすべての戦略はどのように組み合わされ、適切な HT ジガー マシンはどのような役割を果たすのでしょうか?のような最新の専用マシンへの投資高温高圧ジガー染色機またはポリエステル生地ジガー染色機これらの戦略を効果的に実装するためのハードウェアを提供します。時代遅れの熱交換システムを使用する古いジガーとは異なり、これらの最新モデルは、より高速な熱伝達、より優れた流量制御、および加熱プロセスの調整を容易にするスマートな制御を備えて設計されています。伸縮性のある生地に重点を置いている工場の場合、弾性生地用ジガー染色機または弾性生地ジガー染色機交渉の余地はありません。その設計は、一般的な機械では不可能な、加熱を高速化しながら生地の損傷を防ぎます。
私はこれらの戦略が結果をもたらすのを何度も見てきました。東南アジアの中規模のポリエステル染色工場では、高効率熱交換器にアップグレードして液比とランプ設定を調整するまで、ジガーの加熱に 45 分かかっていました。染料の品質を低下させることなく、加熱時間を 28 分に短縮し、38% 短縮しました。弾性生地を専門とする別の工場は、加熱が遅く、生地が頻繁に破損するという問題に直面していました。専用の弾性ジガーマシンに切り替え、張力と蒸気圧力を調整することで、加熱時間を 22% 短縮し、破損を 15% 削減し、全体の生産性を向上させました。
これらの変更を実装したい場合は、小さなことから始めてください。まず、熱交換器の詰まりを確認し、蒸気圧をテストし、温度上昇設定を調整します。これらの手順を実行しても必要な速度が得られない場合は、HT Jigger マシンをアップグレードする時期が来ている可能性があります。当社のチームは毎日工場と協力して、ポリエステル、弾性ブレンド、またはその他の高温素材を加工するかどうかにかかわらず、特定の生地の種類や生産目標に適切なジガー モデルを適合させます。当社は、加熱プロセスを最適化し、適切な機器をアップグレードすることでどれだけの時間とエネルギーを節約できるかを正確に計算するお手伝いをします。
HT ジガー染色プロセスをスピードアップする方法について話し合う準備ができている場合、または高速かつ安全な加熱用に設計された当社の高性能ジガー マシンの範囲について詳しく知りたい場合は、今すぐ当社のチームにお問い合わせください。ポリエステル、伸縮性のある素材、その他の素材など、生地の種類に最適な具体的な戦略をご案内します。